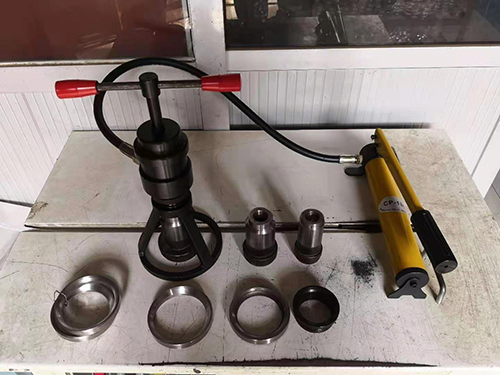
校正压装压力机在轴类零件校正中的应用技术要点
轴类零件作为机械传动系统的核心部件,其直线度、同轴度等精度指标直接影响整机传动稳定性与使用寿命。校正压装压力机凭借准确的压力调控与稳定的载荷输出,成为轴类零件校正作业的关键设备,其应用技术的适配性直接决定校正精度、零件完整性及生产速率。若校正技术要点把控不当,易导致零件过度校正、表面损伤或精度回弹,影响后续装配质量。
校正前的充足准备是确定轴类零件校正效果的基础,需围绕零件检测、设备调试、工装适配三大核心环节开展,确定校正作业的准确性与稳定性。
准确的零件检测与缺陷定位是前提。起先对轴类零件进行全部清洁,去掉表面油污、锈蚀及杂质,避免杂质影响检测精度;采用百分表、激光测径仪等量具,检测零件的直线度、同轴度偏差及弯曲变形位置,标记变形峰值区域,明确校正主要部位。同时,核查零件材质、尺寸规格及热处理状态,了解零件的屈服强度、弹性模量等力学性能,为后续校正压力、行程参数的设定提供依据,避免因参数不当导致零件塑性变形过度或校正无效。
设备的准确调试与参数预设是核心确定。根据轴类零件的规格与校正需求,调试校正压装压力机的核心参数,包括校正压力、压头下行速度、保压时间等。压力参数需结合零件力学性能与变形量准确核算,一般以零件屈服强度的60%-80%为参考,预留足够稳定余量,避免压力过高导致零件裂纹;压头下行速度采用“低速平稳”模式,粗调阶段速度控制在5-10mm/s,接近校正目标位置时降至1-3mm/s,减少瞬时冲击对零件的影响;保压时间根据零件尺寸调整,通常设置为2-5秒,零件变形充足稳定,减少回弹。此外,校准设备的压力传感器与位移传感器,确定参数测量精度符合要求。
适配的工装夹具选型与安装是关键。根据轴类零件的结构特点,选用用的定位与支撑工装,常用的有V型块、顶部座、弧形托辊等,零件定位准确且受力均匀。V型块的材质选择择用铸铁或聚氨酯,避免损伤零件表面,其定位面需与零件外径准确贴合,支撑点需对称分布在变形区域两侧,形成稳定的受力支撑体系;对于长轴类零件,采用多支点支撑方式,减少零件自身重力导致的附加变形。工装安装后需进行同轴度校准,确定压头中心与零件校正中心轴线重合,避免偏心校正导致零件二次变形。
校正过程的准确控制是提升轴类零件校正质量的核心,需围绕压力-位移协同调控、受力均匀性确定、实时状态监控三大要点开展,实现变形的准确修正。
压力与位移的协同调控是核心技术。采用“分段施压、逐步校正”的模式,根据零件变形量分阶段设定压力参数,每阶段施压后暂停并检测变形量,根据检测结果调整下一阶段压力,避免一次性高压校正导致的精度失控。同时,通过压力机的闭环控制系统,实时采集压力-位移曲线,监控曲线变化趋势,若曲线出现异常波动(如压力骤升、位移停滞),立即停机排查,防止零件卡滞或局部应力集中导致的损伤。针对弯曲变形大的零件,可采用“反向预压-准确校正”的方式,先施加反向小压力释放零件内部残余应力,再进行正向准确校正,提升校正稳定性。
确定零件受力均匀性避免局部损伤。在校正接触面涂抹适量的润滑脂,降低压头与零件表面的摩擦力,减少表面划痕;压头选用与零件接触面积适配的弧形或平面压头,避免点接触导致的局部压力过大,压头材质选择择用Cr12MoV等不怕磨合金材料,经热处理提升表面硬度。对于阶梯轴、花键轴等异形轴类零件,需在非校正区域设置防护工装,避免校正过程中零件非目标部位受力变形。
实时状态监控与应急处置。校正过程中通过可视化观察与声学监测,留意零件表面是否出现裂纹、异响等异常情况;利用红外测温仪监测零件校正区域的温度变化,若温度异常升高,需降低压装速度或暂停校正,避免高温导致零件力学性能下降。配备应急停机装置,一旦发现异常立即停机,排查问题后再恢复作业,确定零件与设备稳定。
校正后的准确检测与稳定性处理是确定校正效果的关键,需通过多维度检测验证与应力释放处理,零件精度达标且稳定。
多维度精度检测验证校正效果。校正完成后,再次采用百分表、激光测径仪等设备,检测零件的直线度、同轴度等精度指标,确定符合设计要求;对于关键轴类零件,进行全长度分段检测,避免局部精度遗漏。同时,检查零件表面质量,查看是否存在压痕、裂纹等损伤,若存在轻微损伤需进行抛光修理,损伤严重则需判定为不合格品。
应力释放与稳定性处理减少精度回弹。对校正后的轴类零件进行时效处理,可采用自然时效或人工时效方式,自然时效需将零件置于常温环境下24-48小时,释放校正过程中产生的残余应力;人工时效则通过低温加热(150-200℃)保温2-3小时后缓慢冷却,加速应力释放,提升零件精度稳定性。时效处理后需再次复核精度,无明显回弹。