气门座铰刀细致化加工工艺与操作手法
气门座是发动机气门系统的核心配合部件,其加工精度直接影响气门密封性能、发动机进气排气速率及运行稳定性,而气门座铰刀的细致化加工工艺与规范操作手法,是确定气门座加工质量的关键。细致化加工需结合气门座材质特性、尺寸精度要求,优化加工流程、把控工艺参数,同时规范操作手法、规避加工误区,实现气门座密封面光滑度、锥度、同轴度达标,气门与气门座贴合紧密,减少漏气、积碳等问题,适配发动机速率不错、稳定运行的需求。
在发动机制造与检修过程中,气门座的加工质量直接决定发动机的动力输出、燃油经济性与使用寿命。气门座需与气门准确贴合,形成良好的密封效果,防止燃气泄漏,而气门座铰刀作为加工气门座密封面的核心工具,其加工工艺的细致化程度与操作手法的规范性,直接影响气门座的尺寸精度、表面粗糙度及配合精度。若加工工艺不正确、操作手法不规范,易导致气门座锥度偏差、密封面粗糙、同轴度不足等问题,进而引发发动机漏气、动力下降、油耗增加等故障,因此,掌握气门座铰刀细致化加工工艺与正确操作手法,对提升气门座加工质量重要。
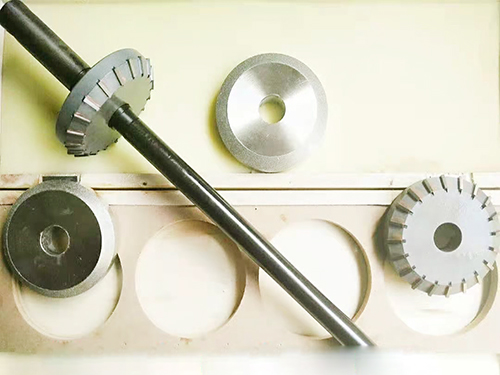
气门座铰刀细致化加工工艺的核心的是围绕材质适配、参数优化、流程规范,实现加工精度与速率的平衡。起先需根据气门座材质选择适配的铰刀材质与刃口参数,气门座常用材质多为合金铸铁、粉末冶金等,需选用硬度、性匹配的铰刀,刃口角度需与气门座设计锥度一致,通常分为30°、45°、60°等规格,确定加工出的密封面贴合气门锥面。同时,优化铰刀的刃口研磨工艺,刃口锋利、光滑,减少加工过程中对气门座表面的拉伤,提升密封面光滑度。
加工过程中需严格把控工艺参数,根据气门座尺寸精度要求,正确设定铰削速度、进给量与切削深层。铰削速度需适配铰刀材质与气门座材质,避免速度过快导致刃口磨损、加工表面发热变形,或速度过慢影响加工速率与表面质量;进给量需均匀平稳,避免忽快忽慢导致加工尺寸偏差;切削需逐步递增,每次铰削深层不宜过大,防止气门座产生裂纹、变形,确定加工尺寸准确。此外,加工前需对气门座毛坯进行预处理,清理表面毛刺、杂质,检查毛坯尺寸,符合加工基准要求。
规范的操作手法是实现细致化加工的重要确定,操作过程中需注重细节把控,规避常见操作误区。操作前需检查铰刀状态,确认铰刀无磨损、变形,刃口无崩损,同时检查加工设备的精度,确定设备运行稳定、定位准确。安装铰刀时,需铰刀与加工主轴同轴,避免安装偏差导致气门座同轴度不足;安装气门座工件时,需定位、夹紧,防止加工过程中工件松动,影响加工精度。
铰削操作时,操作人员需保持平稳的进给速度,双手均匀用力,确定铰刀匀速进给,避免用力过猛或不均匀导致铰刀偏斜、加工表面出现波纹。铰削过程中需及时清理切削碎屑,避免碎屑附着在铰刀刃口或气门座表面,划伤加工面,同时可适当添加切削液,降低切削温度,减少刃口磨损,提升加工表面质量。铰削完成后,需用用量具检测气门座的锥度、尺寸精度与表面粗糙度,若不符合要求,需进行二次铰削调整,直至达标。
加工过程中还需注重常见问题的防控,若出现密封面粗糙,需检查铰刀刃口是否磨损、切削液是否充足,及时愈换铰刀或补充切削液;若出现锥度偏差,需调整铰刀安装角度或设备定位精度;若出现同轴度不足,需重新安装铰刀与工件,定位准确。同时,操作完成后需对铰刀进行清洁、保养,去掉表面切削液与碎屑,涂抹防锈油,延长铰刀使用寿命。
气门座铰刀细致化加工工艺与规范操作手法,是确定气门座加工质量的核心要素。通过优化铰刀材质与刃口工艺、准确把控加工参数、规范操作流程与细节,能够提升气门座的尺寸精度、表面质量与配合精度,确定气门与气门座紧密贴合,确定发动机密封性能与运行稳定性。在实际加工过程中,需结合气门座材质与精度要求,灵活运用细致化加工工艺,规范操作手法,规避加工误区,才能持续提升加工质量,达到发动机制造与检修的优良需求,为发动机速率不错、稳定运行提供有力支撑。