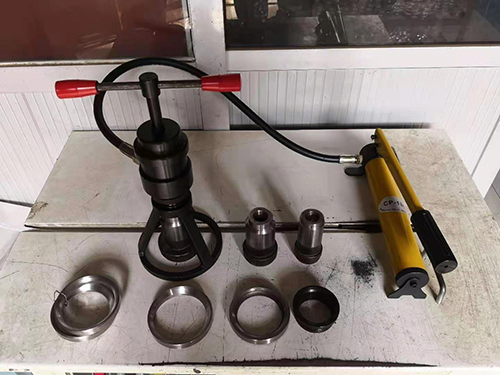
校正压装压力机的压力调控原理与零件准确压装工艺
校正压装压力机是机械制造中零件装配的关键设备,其压力调控的准确度直接决定零件压装的贴合精度与连接性,而规范的准确压装工艺则是确定装配质量一致性、避免零件损伤的核心支撑。在轴套、轴承、衬套等零件的压装作业中,压力过大易导致零件变形、裂纹,压力不足则会造成装配间隙过大、连接松动,影响整机性能。
校正压装压力机的压力调控原理以“信号采集-闭环反馈-准确调节”为核心,通过液压或气动传动系统配合电控单元,实现压装压力的动态准确控制,确定压力输出与预设参数高度契合。
压力调控的核心在于传动系统与控制单元的协同工作。液压式校正压装压力机依托液压传动原理,通过液压泵产生压力油,经溢流阀、比例压力阀等元件调节油液压力,推动活塞杆带动压头完成压装动作;气动式则通过空压机产生压缩空气,经减压阀、比例阀调节气压,驱动气缸实现压力输出。其中,比例压力阀是压力调控的关键部件,可根据电控单元的电信号准确调节流体压力,实现压力的无级可调,达到不同零件的压装压力需求。
闭环反馈调控机制确定压力精度稳定。压力机配备压力传感器,实时采集压装过程中的实际压力值,并将信号传输至PLC或用控制器;控制器将实际压力与预设压力值进行对比,若存在偏差,立即向比例压力阀发送调节信号,修正油液或气体压力,直至实际压力与预设值一致。同时,部分机型配备位移传感器,同步采集压头位移数据,构建“压力-位移”双闭环调控,不仅能准确控制压力,还能监控压装行程,避免因零件尺寸偏差导致的压装过度或不足。
压力调控参数的适配性设计是适配不同工况的关键。根据零件材质、尺寸及装配要求,可预设多组压力参数,包括压装起始压力、工作压力、保压压力及压力上升速率等。对于脆性零件或零件,采用“低压启动-缓慢升压-保压稳压”的调控模式,降低压力上升速率,避免瞬时压力冲击导致零件损伤;对于需要连接的零件,在达到预设工作压力后,设置3-5秒的保压阶段,零件充足贴合,提升连接性。
零件准确压装工艺需围绕“前置准备充足、过程参数可控、后置检测到位”的核心目标,结合零件特性与装配要求,通过全流程规范操作,实现压装质量的准确把控。
压装前的充足准备是确定准确压装的基础。起先对压装零件进行全部清洁,去掉表面油污、锈蚀、毛刺等杂质,避免杂质影响贴合精度或造成压装卡滞;检查零件尺寸公差,确定待装零件与装配工位的尺寸匹配,避免因尺寸超差导致压装困难或间隙过大。同时,根据零件装配要求,在压装接触面涂抹适量润滑脂,降低压装过程中的摩擦力,减少零件磨损,且润滑脂不影响零件后续使用性能。此外,校准压力机的压力传感器与位移传感器,确定设备测量精度符合要求,预设好压装压力、行程、保压时间等关键参数。
压装过程的准确控制是核心环节。将零件准确定位在装配工位,压装中心线与零件中心轴线重合,避免偏心压装导致零件受力不均;启动压力机后,实时监控压力-位移曲线,观察压力变化是否符合预设规律,若出现压力骤升或异常波动,立即停机排查,防止零件卡滞或损伤。压装过程中需控制压头下行速度,一般粗压阶段速度可稍快,接近贴合位置时切换为低速压装,提升贴合精度;达到预设压力后,严格执行保压程序,保压时间根据零件材质与尺寸调整,确定零件充足变形贴合,无回弹间隙。
压装后的检测与优化是确定质量的关键。压装完成后,起先检查零件装配外观,查看是否存在变形、裂纹、划痕等损伤,若有缺陷需及时返工;通过用量具检测零件装配后的同轴度、垂直度等精度指标,符合设计要求;对关键零件可进行拉拔试验或压力复测,验证连接性,避免压力不足导致的松动问题。同时,记录每批次零件的压装压力、行程、保压时间等数据,建立质量追溯档案,通过数据分析优化压装参数,提升装配质量的一致性。
特别工况的工艺适配需针对性调整。对于薄壁零件或易变形零件,采用分段压装工艺,分多次施加压力,每次压装后短暂停顿,释放应力,避免一次性压装导致的过度变形;对于过盈配合量大的零件,可采用加热装配与压装结合的方式,通过加热待装零件扩大孔径,降低压装阻力,再配合压力机准确压装,减少零件与工位的磨损;在低温环境下作业时,需提前预热设备与零件,避免温度过低导致零件脆性增加、压装易开裂。